

Realice con FCCSA
Júntese a nuestro Equipo de Contenido para crear y compartir conocimiento.
Sepa como formar parte


Conozca nuestro propósito, valores, historia y todo lo que forma parte de la esencia de FCC S.A.
Un portafolio de productos y soluciones repleto de innovación, tecnología y sustentabilidad.
Entregar productos con tecnología de punta y calidad mundial es apenas nuestro punto de partida. Por eso, tenemos una serie de servicios exclusivos para nuestros clientes y que hacen toda la diferencia en el día a día.
Vea en la práctica como la innovación está presente en el ADN de FCC S.A.
La sustentabilidad está presente en cada solución, entrega y proceso de nuestra empresa: sepa más.
¡Somos hechos de sinergia! Entienda como usted puede convertirse en un proveedor de FCC S.A.
Entérese de cómo es trabajar en FCC S.A. Conozca nuestra cultura, programas y verifique oportunidades.
La integridad y la transparencia forman parte de quienes somos. Verifique nuestros informes anuales y vea el resultado de nuestro trabajo.
Encuentre una variedad de contenidos que permean nuestros negocios y vea como usted puede formar parte de lo que creamos por acá.
¡Juntos, creamos más! Sea un socio de FCC S.A. y genere valor para un mundo en transformación: sepa cómo.

En escenarios de inestabilidad geopolítica con repercusiones económicas globales, las refinerías tienden a intensificar estrategias orientadas a la maximización de la producción, optimización de procesos, control de costos y aumento de la rentabilidad. En este contexto, los cambios en la mezcla de crudos procesados tienden a volverse más frecuentes, resultando en modificaciones en la composición de la carga de las unidades de craqueo catalítico fluidizado (UFCC).
Entre los principales contaminantes metálicos presentes en los petróleos, se destacan el níquel (Ni), el vanadio (V), el hierro (Fe) y el sodio (Na). Las variaciones en las concentraciones de estos metales y en las características del petróleo exigen monitoreo continuo de la calidad de la carga, siendo responsabilidad de la ingeniería de procesos actuar de manera proactiva para mitigar los impactos en la unidad y en el catalizador.
Aunque el níquel no promueve la degradación de la estructura cristalina de la zeolita, como ocurre con el vanadio, su elevada actividad deshidrogenante puede causar impactos operacionales significativos, imponiendo restricciones asociadas al compresor de gases, llevando a la reducción de la carga procesada y exigiendo una disminución de la severidad operacional. Para más información sobre los impactos del níquel en el desempeño de la UFCC acceda al momento técnico de FCCS.A.: “EL H2 y sus impactos en el desempeño de la UFCC” [1].
Una de las estrategias utilizadas para la mitigación de los efectos del níquel es la inyección de aditivos pasivadores, siendo los más comunes los basados en antimonio (Sb) o, en menor escala, bismuto (Bi). En la práctica industrial, predomina el uso de soluciones que contienen pentóxido de antimonio (Sb2O5) debido a su mayor eficiencia de pasivación. Los compuestos a base de bismuto se utilizan como alternativa al antimonio, en función de los potenciales riesgos ocupacionales y ambientales asociados a este elemento [2].
Operacionalmente, el control de la dosificación de este aditivo es crítico. Una inyección inadecuada puede comprometer tanto el desempeño operacional como los costos de la unidad. Cuando se dosifica en exceso, el antimonio tiende a migrar preferencialmente hacia la corriente de fondo de la fraccionadora principal, pudiendo provocar:
Un aspecto relevante es que el exceso de antimonio no puede detectarse mediante el análisis del e-cat, ya que su fijación en el catalizador depende de la presencia de níquel disponible para la formación de complejos. En ausencia de níquel disponible para la reacción, el antimonio migra hacia la corriente de fondo.
Indicadores prácticos de sobredosificación:
Para evitar los problemas causados por el exceso de aditivo, se debe calcular la cantidad necesaria de antimonio para reaccionar con el níquel, de manera de mantener el equilibrio de las reacciones, sin excesos. Para el cálculo de la inyección óptima de este aditivo es importante considerar los siguientes factores:
Fórmula para el cálculo del flujo de solución de antimonio en L/d:

mcarga = Caudal másico de carga en t/d;
Nicarga = Concentración de níquel en la carga en ppm;
Sb/Ni = Relación según la teoría, de 0,1 a 0,5;
nsb = Retención de la solución de antimonio (de 0,65 a 0,85);
Csb = Concentración másica de la solución de antimonio (de 0,17 a 0,30);
psb = Densidad de la solución de antimonio en kg/L.
El valor calculado siempre debe ser validado y ajustado con base en las respuestas de las variables operacionales de la unidad, principalmente: concentración de H2 en el gas combustible, formación de coque y relación Sb/Ni en el e-cat.
Se denominan “trampas de níquel” a los componentes incorporados a la formulación del catalizador con el objetivo de suprimir la actividad deshidrogenante del níquel. Los catalizadores de FCC S.A. poseen en su formulación, una trampa de níquel de alto desempeño denominada ADM-60, cuya concentración puede ajustarse de acuerdo con las necesidades específicas de cada unidad.
El mecanismo de acción ocurre mediante la formacion de estructuras del tipo espinela, en las cuales el níquel reacciona con la matriz del catalizador, formando aluminato de níquel (NiAl2O4), una fase cristalina estable del tipo espinela (Figura 1). En condiciones operativas típicas de FCC, también es común la formación de la fase no estequiométrica NixAl2O3+x. Estas interacciones ocurren preferentemente a altas temperaturas del regenerador, en atmósfera oxidante (680–730 °C). Debido a la elevada estabilidad termodinámica de los compuestos espinélicos, su reducción a la fase metálica Ni0 se ve significativamente dificultada en las condiciones del riser, caracterizadas por una atmósfera reductora y temperaturas entre 500 y 550 °C. Como consecuencia, se observa una mayor tolerancia del catalizador a la contaminación por níquel, con una reducción significativa de la actividad deshidrogenante asociada a este contaminante. Este comportamiento ha sido reportado en la literatura mediante análisis de reducción a temperatura programada (TPR).
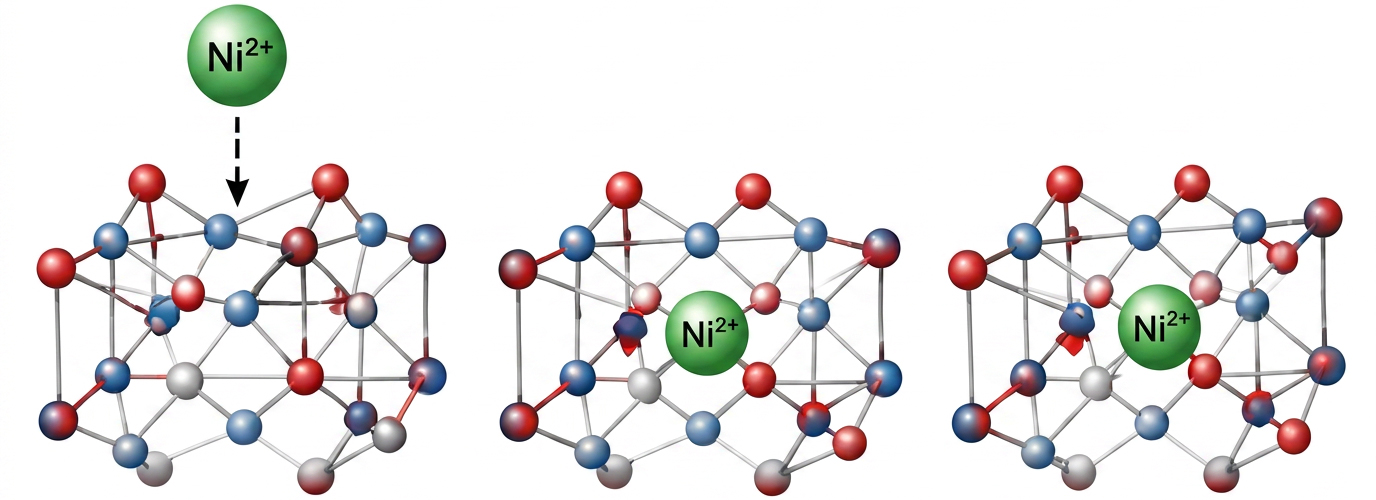
Figura 1: Formación de la estructura tipo espinela.
Fuente: Banco de datos FCC S.A.
Este enfoque de trampa (formación de estructura espinélica) es superior en comparación con otros enfoques de pasivación, como aquellos basados en la adsorción mediante interacción ácido-base de Lewis (Figura 2). En este modelo, el catión Ni2+ (ácido de Lewis) es retenido por interacciones de coordinación con sitios básicos de la matriz del catalizador, tales como grupos superficiales, comúnmente a base de MgO o La2O3 [5]. Aunque esta interacción limita la movilidad y la sinterización del níquel, la estabilidad de las especies formadas es considerablemente inferior a la de la espinela: bajo las condiciones reductoras del riser, atmósfera rica en hidrocarburos e hidrógeno a 500–550 °C, el Ni2+ adsorbido puede reducirse parcialmente a Ni0 metálico, una especie altamente activa para las reacciones de deshidrogenación. De esta manera, aunque el modelo ácido-base de Lewis reduce la movilidad y la sinterización del níquel, su eficacia en la supresión de la actividad deshidrogenante es inferior a la proporcionada por el modelo de espinela, en el cual el níquel se incorpora a una estructura cristalina termodinámicamente estable y de difícil reducción.
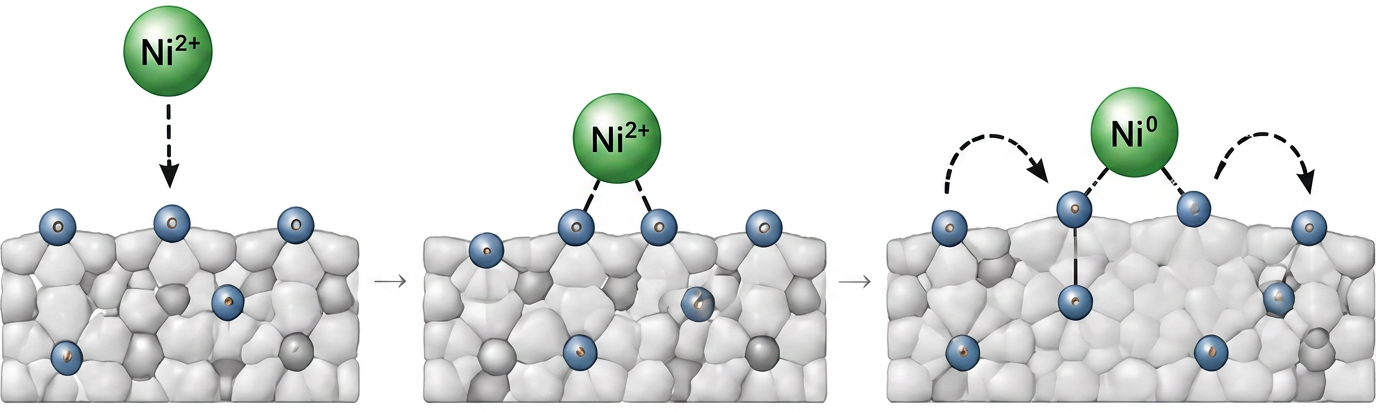
Figura 2: Modelo de adsorción o enlace ácido-base de Lewis.
Fuente: Banco de datos FCC S.A.
Para ejemplificar la efectividad de la pasivación de níquel de los catalizadores da FCC S.A., en la tabla 1 se presentan los resultados relacionados con este tema de una evaluación de catalizador con 80% de cambio de inventario de un catalizador de otro fabricante hacia el UPGRADER™ que contiene pasivador de Ni en su formulación.
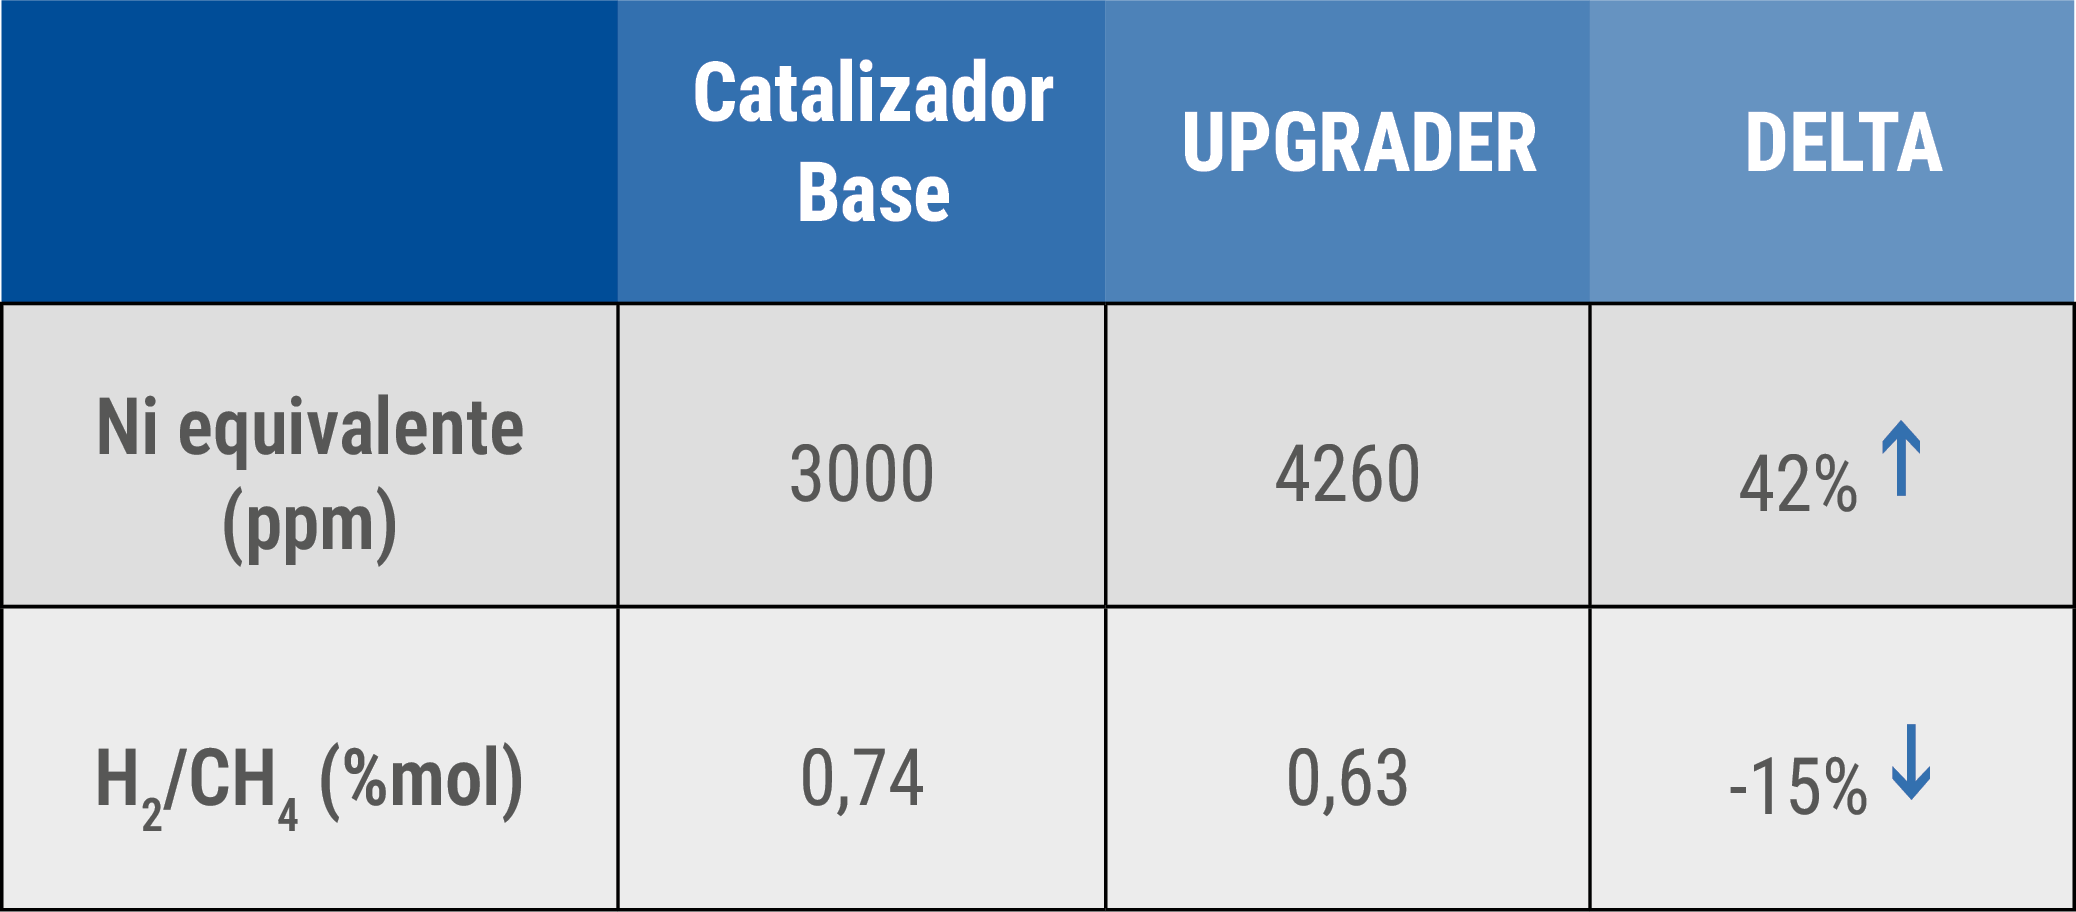
Tabla 1: Resultados de la evaluación del UPGRADER™.
Fuente: Banco de datos FCC S.A.
El catalizador de FCC S.A. cuando se comparó con el catalizador base, presentó una reducción significativa en la relación H2/CH4, incluso con el aumento de la cantidad de níquel equivalente, indicando un mejor desempeño del producto, que contiene la tecnología de pasivación de níquel ADM-60 de FCC S.A. Además del UPGRADER™, tecnologías como DENALI® y SaFeGuard ™ también fueron desarrolladas para el procesamiento de cargas pesadas y poseen elevada resistencia a metales.
La pasivación de níquel mediante la inyección de antimonio es una herramienta importante para reducir los efectos del níquel en las unidades de UFCC, especialmente en escenarios de procesamiento de cargas más contaminadas. Sin embargo, su aplicación exige un control riguroso, ya que la sobredosificación puede resultar en impactos operacionales significativos, además de pérdidas económicas. Por eso, se recomienda la revisión periódica del cálculo de la dosificación y el ajuste de la adición del producto.
Adicionalmente, el uso de catalizadores con tecnologías de pasivación incorporada representa una estrategia eficaz y consolidada para reducir la dependencia de aditivos, aumentar la robustez operacional y mejorar la rentabilidad del proceso. Para obtener el máximo desempeño de los catalizadores, es importante preservar la calidad del inventario a través de la reposición óptima y continua de catalizador fresco.
FCC S.A., por medio de su equipo de Servicios Técnicos, ofrece soporte completo a las refinerías en la evaluación, optimización y maximización del desempeño de las unidades de UFCC. Nuestras soluciones contemplan, por ejemplo, estudios de dosificación de antimonio y balance de metales además del análisis constante de la adecuación de la formulación del catalizador alineada con los desafíos y objetivos operacionales específicos de cada unidad.
Publicaciones relacionadas


¿Qué le pareció la publicación?