

Realice con FCCSA
Júntese a nuestro Equipo de Contenido para crear y compartir conocimiento.
Sepa como formar parte


Conozca nuestro propósito, valores, historia y todo lo que forma parte de la esencia de FCC S.A.
Un portafolio de productos y soluciones repleto de innovación, tecnología y sustentabilidad.
Entregar productos con tecnología de punta y calidad mundial es apenas nuestro punto de partida. Por eso, tenemos una serie de servicios exclusivos para nuestros clientes y que hacen toda la diferencia en el día a día.
Vea en la práctica como la innovación está presente en el ADN de FCC S.A.
La sustentabilidad está presente en cada solución, entrega y proceso de nuestra empresa: sepa más.
¡Somos hechos de sinergia! Entienda como usted puede convertirse en un proveedor de FCC S.A.
Entérese de cómo es trabajar en FCC S.A. Conozca nuestra cultura, programas y verifique oportunidades.
La integridad y la transparencia forman parte de quienes somos. Verifique nuestros informes anuales y vea el resultado de nuestro trabajo.
Encuentre una variedad de contenidos que permean nuestros negocios y vea como usted puede formar parte de lo que creamos por acá.
¡Juntos, creamos más! Sea un socio de FCC S.A. y genere valor para un mundo en transformación: sepa cómo.
En un mundo cubierto por carreteras, donde el transporte terrestre impulsa la economía al llevar materias primas a los puertos y traer de regreso productos importados, un combustible predomina: el diésel. Pero su presencia no se limita a las carreteras; también está en los generadores de energía, en la maquinaria agrícola, en la minería y en el transporte público. En la vida cotidiana de cada persona el diésel está siempre presente.
Mientras que el mercado de gasolina enfrenta la competencia de los vehículos eléctricos y del etanol, se estima que el mercado mundial del diésel crecerá más del 4% (1) durante los próximos 10 años y que América Latina será la región del mundo donde este mercado experimentará el mayor crecimiento (2). Ante estas expectativas y con los precios actuales, aumenta la presión por maximizar el rendimiento de diésel en las refinerías de la región, ya que para muchas de ellas este es el producto de mayor rentabilidad.
La unidad de FCC, diseñada para maximizar la producción nafta de alto octanaje a partir de corrientes pesadas, también enfrenta la presión de contribuir al incremento de la producción de diésel de la refinería a través del aumento del rendimiento de LCO, un producto que puede incorporarse a la mezcla de diésel tras su tratamiento. Los ajustes orientados a maximizar este producto en la unidad se centran en tres frentes:
En este artículo analizaremos brevemente cada una de estas iniciativas y sus posibles impactos en la unidad.
Para maximizar la producción de diésel en una UFCC los principales ajustes en el convertidor están orientados a reducir la severidad del craqueo catalítico, con el objetivo de minimizar la conversión de LCO en nafta. Esta reducción de la severidad implica disminuir la temperatura de reacción y la relación catalizador/aceite, lo que reduce la disponibilidad de sitios catalíticos y de energía para las reacciones de craqueo. Para ello, los principales ajustes posibles son:
Lamentablemente, al reducir la severidad del craqueo catalítico, la conversión disminuye de manera general y no ocurre aumento selectivo del rendimiento de LCO. Esto puede afectar la rentabilidad de la unidad, como se muestra en el siguiente ejemplo, que presenta los resultados de una prueba industrial para maximizar el rendimiento de LCO mediante la reducción de la temperatura de reacción. En este caso, el incremento del rendimiento volumétrico del slurry fue superior al aumento del rendimiento de LCO, por lo que la refinería revertió el ajuste.
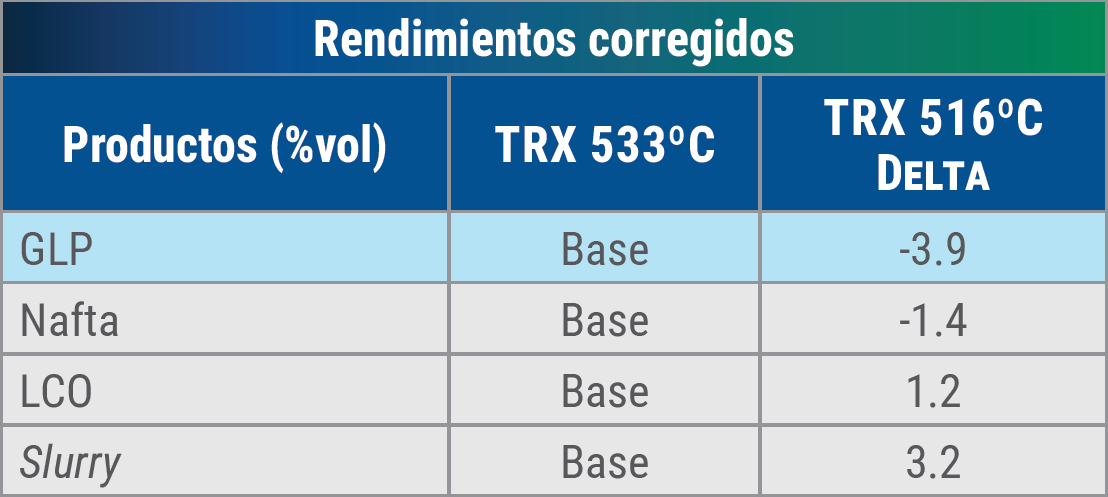
Tabla 1 - Variación de rendimientos volumétricos por reducción de TRX – Fuente: banco de datos FCCSA
Cada unidad responderá de manera diferente a la reducción de la severidad, de acuerdo con sus características particulares. Los resultados de simulaciones, junto con evaluaciones económicas, pueden ayudar a determinar un posible punto óptimo para los ajustes.
Además de la necesidad de realizar una evaluación económica, es importante considerar las limitaciones del conjunto convertidor. Las reducciones de la temperatura de reacción y de la circulación de catalizador pueden favorecer la formación de coque en diferentes puntos de la unidad, como se ejemplifica a continuación:
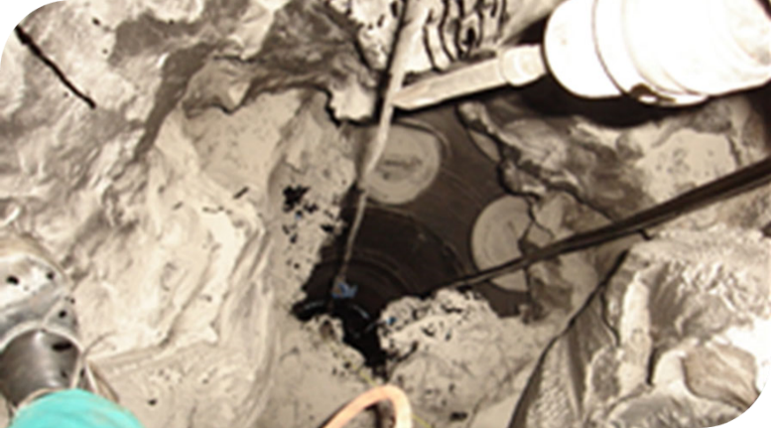
Figura 1 - Depósitos de coque en la base del riser - Fuente: banco de imágenes FCCSA
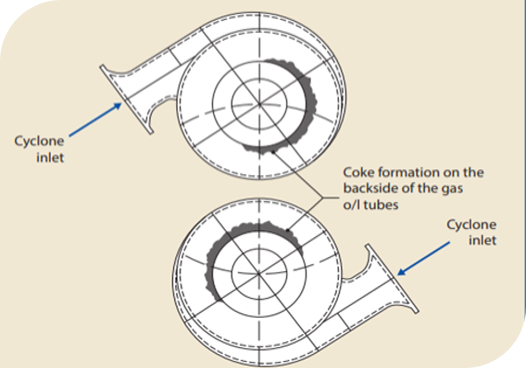
Figura 2 - local típico de deposición de coque - Fuente: banco de imágenes FCCSA
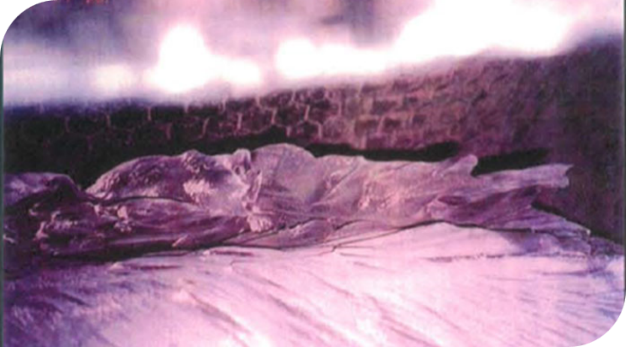
Figura 3 - Coque formado en el interior de ciclones - Fuente: banco de imágenes FCCSA
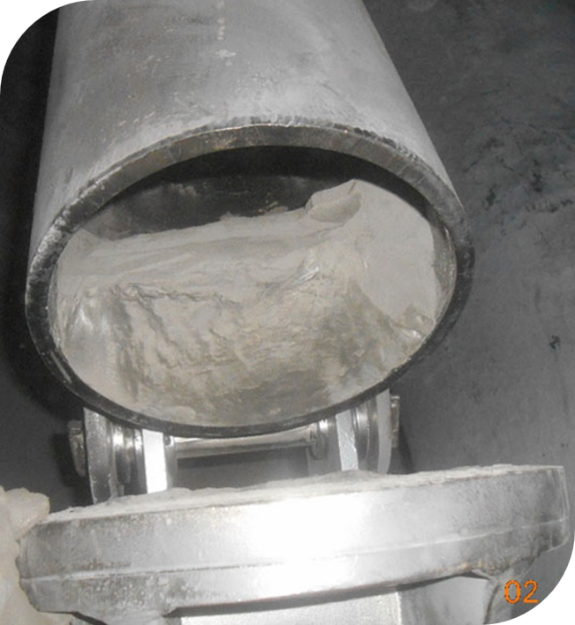
Figura 4 - Formación de coque en el interior de la pata de ciclón - Fuente: banco de imágenes FCCSA
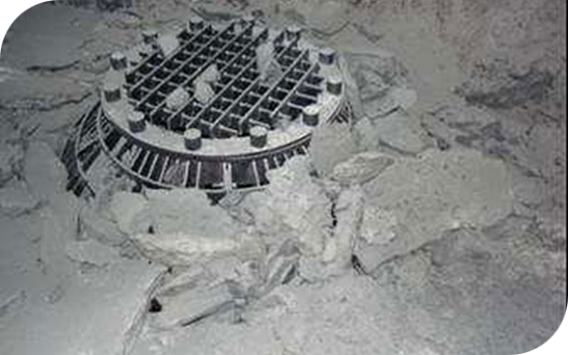
Figura 5 - Coque desprendido de las paredes del reactor, provocando la obstrucción parcial de la salida de catalizador - Fuente: banco de imágenes FCCSA
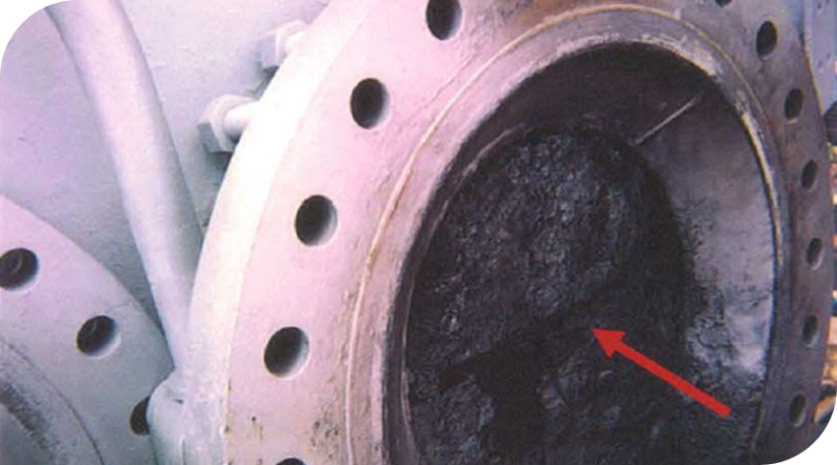
Figura 6 - deposición de coque en la línea de transferencia - fuente: banco de imágenes FCCSA
Todos los aspectos mencionados anteriormente deben tenerse en cuenta al decidir maximizar la producción de LCO mediante la reducción de la severidad de operación del convertidor, por la disminución de la temperatura de reacción o por la reducción de la relación catalizador/aceite.
En términos de maximización de diésel, los ajustes en la fraccionadora principal pueden tener un mayor impacto que los ajustes en el convertidor. Estos ajustes están orientados a la máxima incorporación de las fracciones de nafta y de slurry al LCO, aumentando el volumen producido.
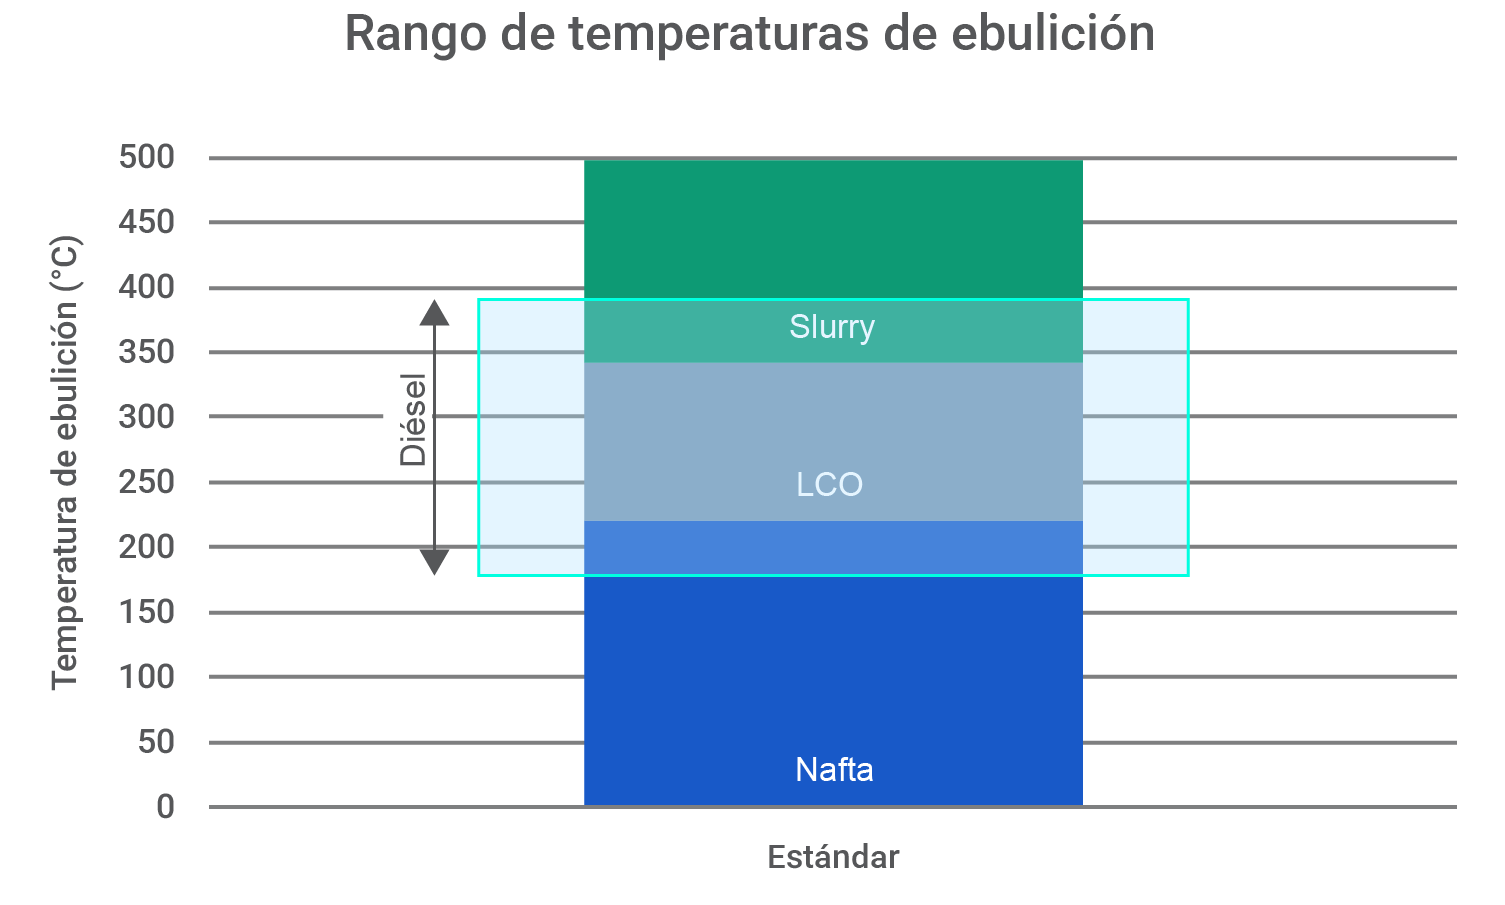
Figura 7 - Comparación entre rangos de cortes estándar de los productos de FCC y el rango de destilación del diésel
El LCO fue, durante mucho tiempo, un producto poco valorizado del FCC. Su alto contenido de hidrocarburos aromáticos y olefínicos, además de los elevados contenidos de nitrógeno y azufre, dificultan o incluso impiden su incorporación directa a la mezcla de diésel de la refinería. Con los cambios en las especificaciones del diésel y el incremento del número de unidades de hidrotratamiento, que operan con una severidad cada vez mayor y catalizadores cada vez más avanzados, la fracción de LCO pasa a incorporarse integralmente a la mezcla de diésel y adquiere importancia tanto por el aumento de volumen como por el ajuste de sus propiedades, como el punto de obstrucción de filtro, por ejemplo.
Mientras los esquemas de refino han evolucionado y continúan evolucionando, las unidades de FCC se han ido adaptando a la nueva realidad, ya que el diseño original de muchas fraccionadoras no fue concebido para la maximización de destilados medios y, en algunos casos, ni siquiera para lograr un buen fraccionamiento. Debido a las características de cada diseño, puede existir mayor o menor flexibilidad para realizar ajustes.
Consisten principalmente en ajustar la fraccionadora con el fin de minimizar el punto final de destilación de la nafta ligera mediante la reducción de la temperatura de tope. Este ajuste presenta cuatro limitaciones principales:
La reducción del punto final de la nafta craqueada puede afectar su índice de octano. Esto se debe a que algunos compuestos aromáticos de alto octanaje presentan puntos de ebullición superiores a los 100ºC, y al aumentar el punto final de la nafta se incrementa la concentración de estos compuestos, como se muestra en la Figura 8. Por lo tanto, la refinería debe evaluar internamente cuál es el punto final ideal para la nafta craqueada.
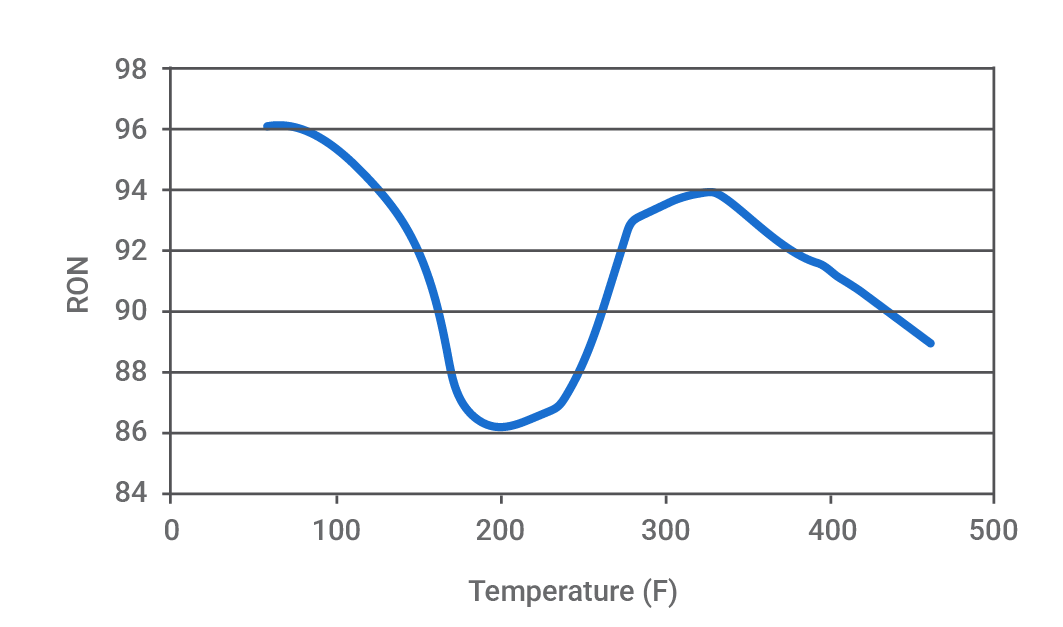
Figura 8 - Variación del RON de la nafta de acuerdo con el punto de ebullición - Fuente: manual PetroSim
Además de las limitaciones relacionadas con la calidad de los productos, debe prestarse especial atención para evitar la formación de sales de cloro en la parte superior de la fraccionadora principal. La reducción de la temperatura de tope hasta valores inferiores al punto de deposición del cloruro de amonio puede provocar la acumulación de estas sales en los internos, lo que, además de causar una corrosión severa, deteriora la eficiencia del fraccionamiento debido al contacto ineficiente entre el líquido y el vapor. Como consecuencia, aumenta el arrastre hacia la nafta craqueada de compuestos más pesados que deberían permanecer en las corrientes de nafta pesada y LCO .
El deterioro de la eficiencia del fraccionamiento eleva el punto final de la nafta ligera y aumenta su contenido de azufre, lo que lleva a la refinería a reducir aún más la temperatura de tope de la columna, generando así un efecto acumulativo que solo se resuelve mediante un procedimiento de limpieza de los internos. Estos depósitos pueden mitigarse mediante el uso de dispersantes de sales; sin embargo, es importante recordar que ello puede provocar el envío de sales de cloro hacia las unidades de hidrotratamiento de nafta y diésel, donde pueden provocar corrosión, obstrucciones y desactivación del catalizador. Lo más recomendable es invertir en una buena desalación y mantener la fraccionadora a una temperatura de al menos 5ºC por encima de la temperatura de deposición de las sales, además de evitar el uso de tecnologías de catalizadores que contengan cloro.
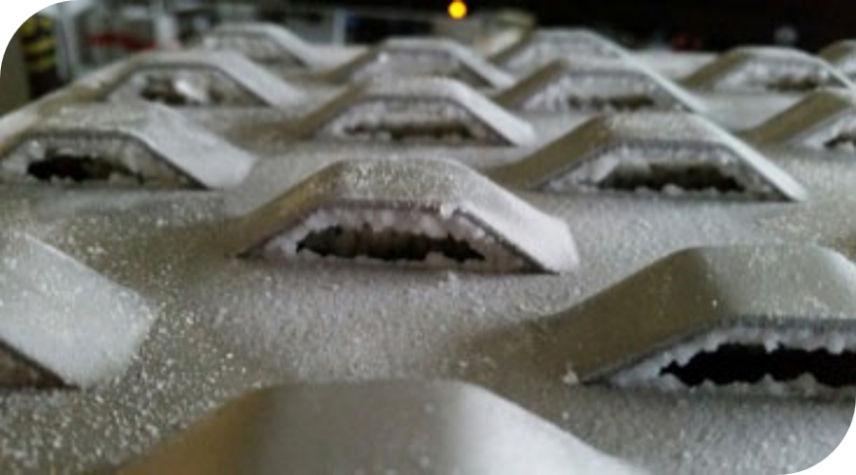
Figura 9 - Formación de sal en platos - Fuente: Sulzer (3)
Además de la deposición de sales de amonio, puede ocurrir la formación de una fase acuosa en el tope de la fraccionadora principal en caso de que la temperatura de tope sea inferior al punto de rocío del agua. La presencia de esta agua puede ocasionar inestabilidades en la columna y graves problemas de fraccionamiento si no existen medios de removerla, además de provocar corrosión en los internos y daños en las bombas de nafta pesada.
La nafta craqueada pesada constituye el reflujo circulante superior de la torre fraccionadora principal de la UFCC. En algunas unidades existe la posibilidad de enviar este producto, cuyo rango de destilación es cercano al del queroseno (200ºC-300ºC), directamente a las unidades de hidrotratamiento. Esta extracción puede ser una buena alternativa para unidades en las que existen limitaciones en el caudal de extracción de LCO y, dado que es más fácil de tratar que el LCO debido a su menor contenido de azufre, también puede enviarse a unidades que operan con severidad limitada o que presentan dificultades para tratar el LCO.
Al realizar la extracción de nafta craqueada pesada es necesario prestar especial atención a la calidad de la nafta craqueada. La reducción del flujo de líquidos por debajo del punto de extracción de la nafta craqueada pesada puede afectar el fraccionamiento entre la nafta y el LCO, provocando un aumento de azufre en la nafta craqueada ligera y la presencia de hidrocarburos pesados en esta corriente, incluso cuando las curvas de destilación sean normales. Para identificar este mal fraccionamiento es importante observar posibles anomalías en la curva de desactivación de la unidad de hidrotratamiento de nafta craqueada y realizar el análisis de especiación del azufre para identificar la presencia de compuestos de alto punto de ebullición.
Mientras que el punto final de ebullición estándar del LCO es de 343ºC, el punto final del diésel, dependiendo de las especificaciones locales, puede alcanzar los 400ºC. Esto abre la posibilidad de incorporar una parte del slurry al LCO. Este aumento del punto final de ebullición se realiza mediante el incremento de la temperatura de fondo de la fraccionadora principal.
Para este ajuste, existen dos limitaciones principales:
El LCO debe tratarse en unidades de hidrotratamiento de diésel para que pueda incorporarse de manera significativa a la mezcla. Cuando se compara con el diésel de destilación atmosférica, el LCO presenta una mayor concentración de compuestos aromáticos, olefínicos, nitrogenados y sulfurados, lo que hace que su tratamiento sea más complejo, principalmente cuando el objetivo es producir diésel de ultra bajo contenido de azufre (ULSD).
En las fracciones de LCO con un punto final de ebullición superior 310ºC se encuentran hidrocarburos sulfurados refractarios a la hidrodesulfuración, como los metil, dimetil y trimetil-dibenzotiofenos, que requieren condiciones de tratamiento más severas para la eliminación del azufre, lo que puede convertirse en un problema para cumplir con la especificación de diésel de ultra bajo contenido de azufre en unidades que operan bajo condiciones de reacción más moderadas. La presencia de compuestos nitrogenados, también refractarios al hidrotratamiento, como los indoles alquilados y los carbazoles, pueden afectar la calidad del diésel final. Incluso en unidades de severidad media y alta, es importante tener en cuenta que cuanto mayor sea la presencia de estos compuestos refractarios menor será el tiempo de vida útil de los catalizadores de hidrotratamiento; por lo tanto, gestionar correctamente la calidad del LCO significa invertir en el aumento de la vida útil del inventario.
Además de dificultar el hidrotratamiento del LCO, el aumento del rendimiento de LCO mediante el incremento de su punto final de ebullición puede tener como consecuencia la formación de coque en el sistema de fondo de la fraccionadora principal, que comprende, además del fondo de la propia columna, las líneas, bombas e intercambiadores de calor del sistema de circulación del slurry. Esta formación de coque puede tener dos causas principales: un elevado tiempo de residencia y una baja velocidad en los intercambiadores de calor.
Con el aumento de la temperatura de fondo, se incrementa la velocidad de las reacciones de craqueo térmico que ocurren naturalmente en los hidrocarburos sometidos a altas temperaturas, lo que se ve agravado por el hecho de que el slurry contiene una elevada concentración de poliaromáticos, con mayor tendencia a reacciones de condensación y polimerización. Al mismo tiempo, al reducirse su rendimiento, el slurry permanece más tiempo circulando en el sistema de fondo de la fraccionadora, sometido a esa alta temperatura. Es precisamente el tiempo de residencia del slurry en el sistema el que determina la temperatura máxima de fondo de la fraccionadora principal:
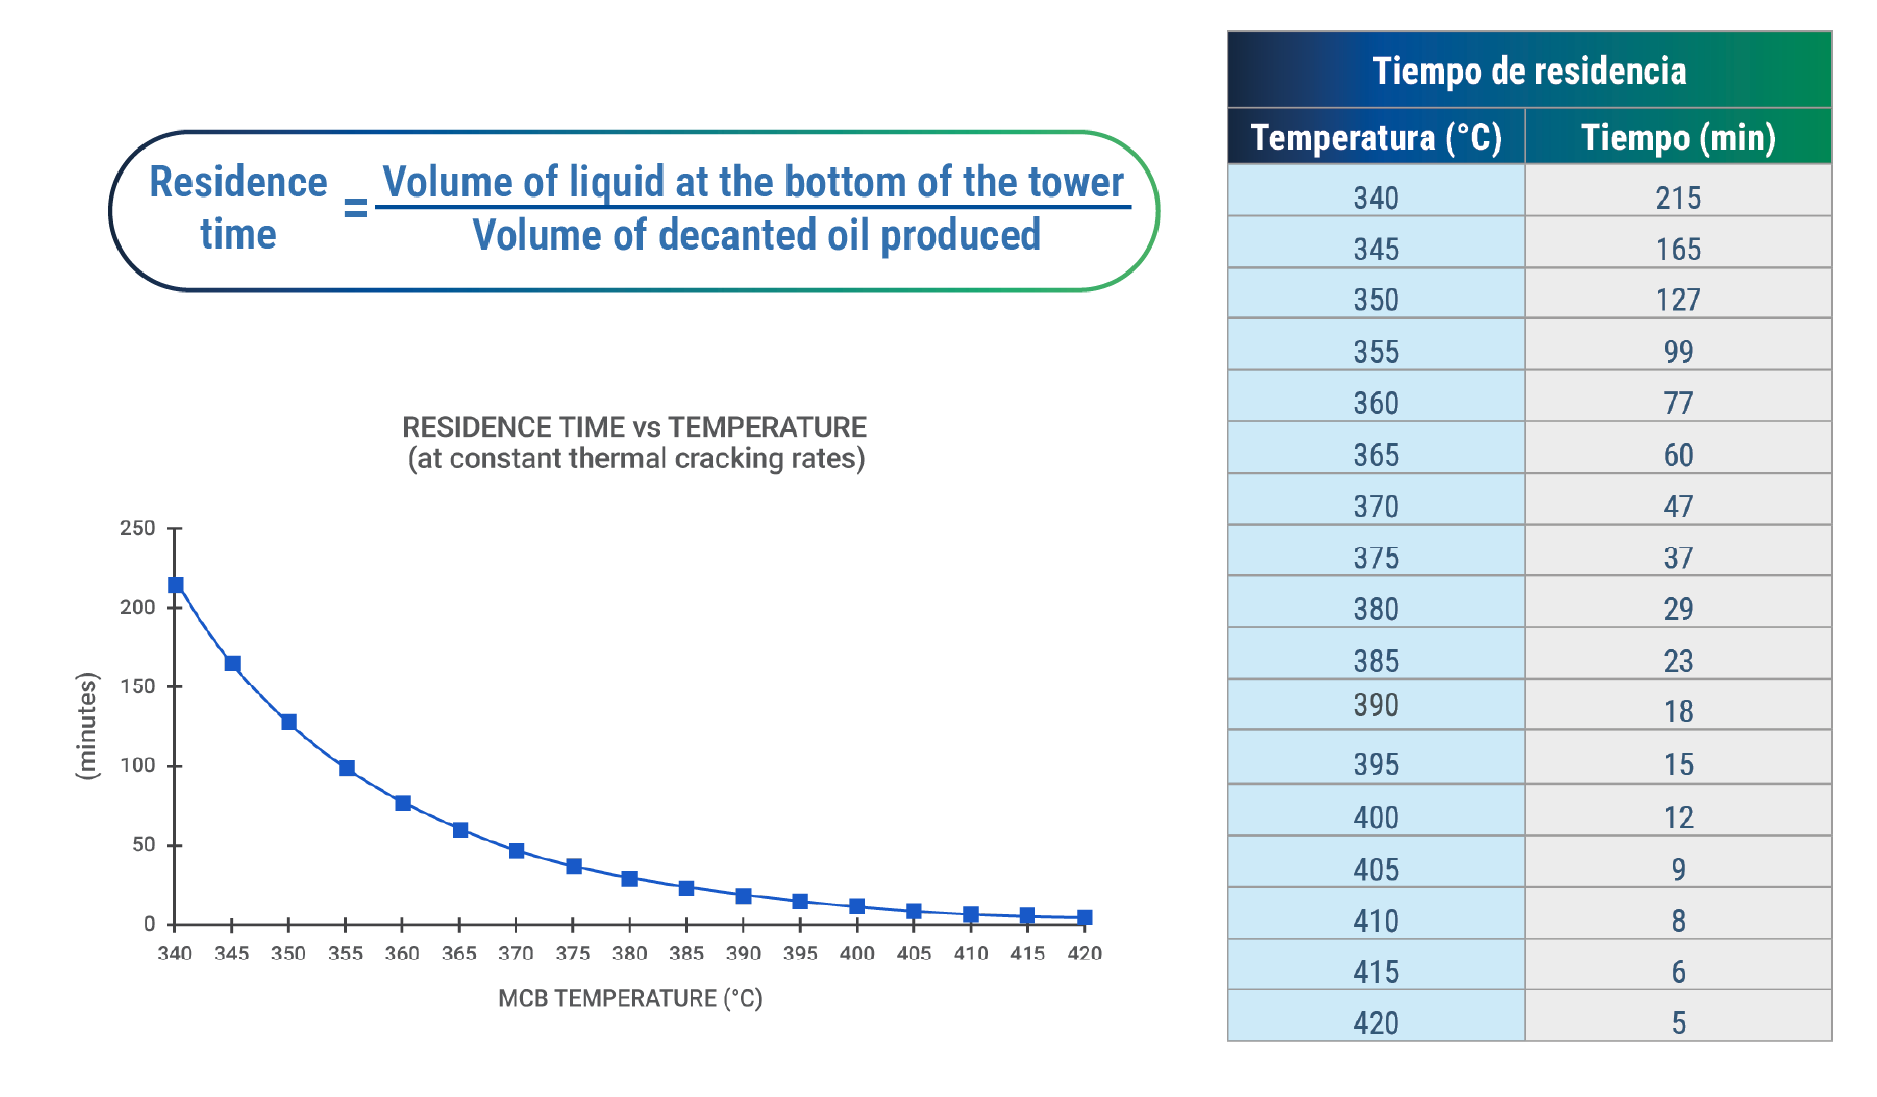
Figura 10 - tiempo de residencia máximo en función de la temperatura - Fuente: E. Brevoord, J.R.Wilcox (4)
El coque formado puede acumularse en la propia fraccionadora, en los filtros de las bombas, en los tubos de los intercambiadores de calor y en las tuberías, especialmente en los puntos de menor diámetro y menor velocidad. Pequeños fragmentos de coque pueden, por ejemplo, obstruir completamente los tubos de intercambiadores de calor. (Figura 11)
También es necesario el monitoreo de la velocidad del slurry a través de los tubos de los intercambiadores de calor, lo que establece un límite mínimo para el reciclo de este producto hacia la fraccionadora. Debido a la presencia de catalizador, es importante mantener una velocidad mínima dentro de los tubos de estos equipos (1,5 m/s) para evitar la deposición del catalizador.
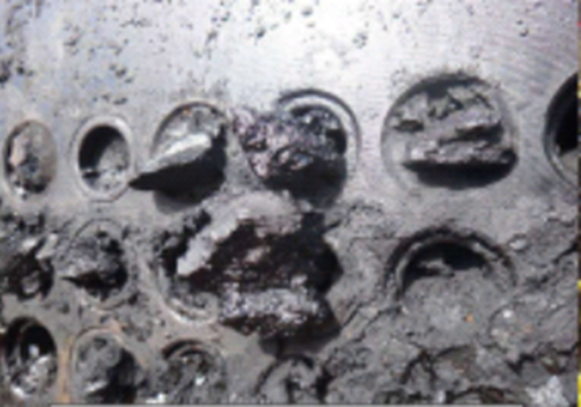
Figura 11 - Obstrucción de intercambiador de calor por coque - Fuente: Banco de imágenes FCCSA
La adecuación del sistema catalítico de la UFCC para el objetivo de maximizar la producción de diésel es un recurso valioso, ya que permite un aumento adicional del rendimiento de LCO mientras la unidad opera dentro de sus límites seguros. Estas formulaciones especiales mantienen la conversión de fondos a LCO mientras limitan el craqueo del LCO a nafta, permitiendo incrementar el rendimiento de LCO bajo las mismas condiciones operativas.
En estas formulaciones, la zeolita deja de ser la gran protagonista y el enfoque pasa a centrarse en el uso de matrices de alta actividad y alta accesibilidad para maximizar la conversión de fondos. La relación zeolita/matriz de este tipo de catalizador se ajusta de manera que se mantenga la producción de una nafta de buena calidad y la posibilidad de maximizar la producción de olefinas si ese es el objetivo de la unidad.
Algunas refinerías que utilizan catalizadores con una alta relación zeolita/matriz terminan reduciendo la reposición específica de catalizador con el fin de aumentar el rendimiento de LCO, bajo el razonamiento de que el aumento de la contaminación del catalizador reducirá naturalmente la actividad de la zeolita, lo que, a su vez, disminuirá la conversión de LCO a nafta. Este tipo de estrategia es riesgosa y puede ocasionar una serie de inconvenientes para la refinería:
Las características deseables de un catalizador destinado a la maximización de la producción de diésel son:
FCCSA cuenta con una familia de catalizadores que reúne todas estas características: UPGRADERTM MD. Estos catalizadores no solo incrementan el rendimiento de LCO, sino también la relación LCO/Aceite decantado.
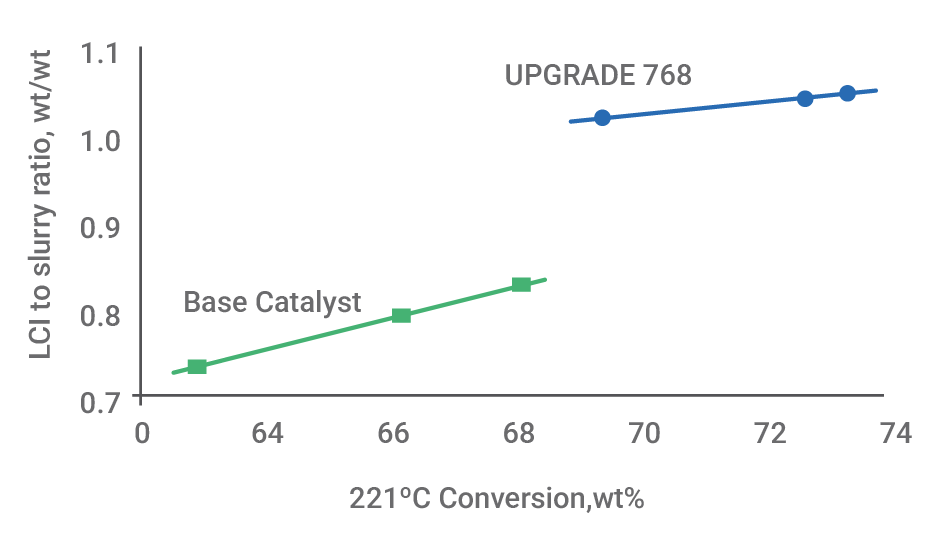
Figura 12 - Efecto del UPGRADERTM MD en la relación LCO / fondos, (m/m %). (5)
La experiencia en la sustitución de catalizadores con una alta relación zeolita/matriz por catalizadores de la familia UPGRADERTM MD demuestra que, para una misma temperatura de reacción, es posible incrementar el rendimiento de LCO sin aumentar el rendimiento de slurry, lo que incrementa la rentabilidad de la unidad sin necesidad de reducir excesivamente la severidad, contribuyendo así a preservar la integridad operacional de la unidad.
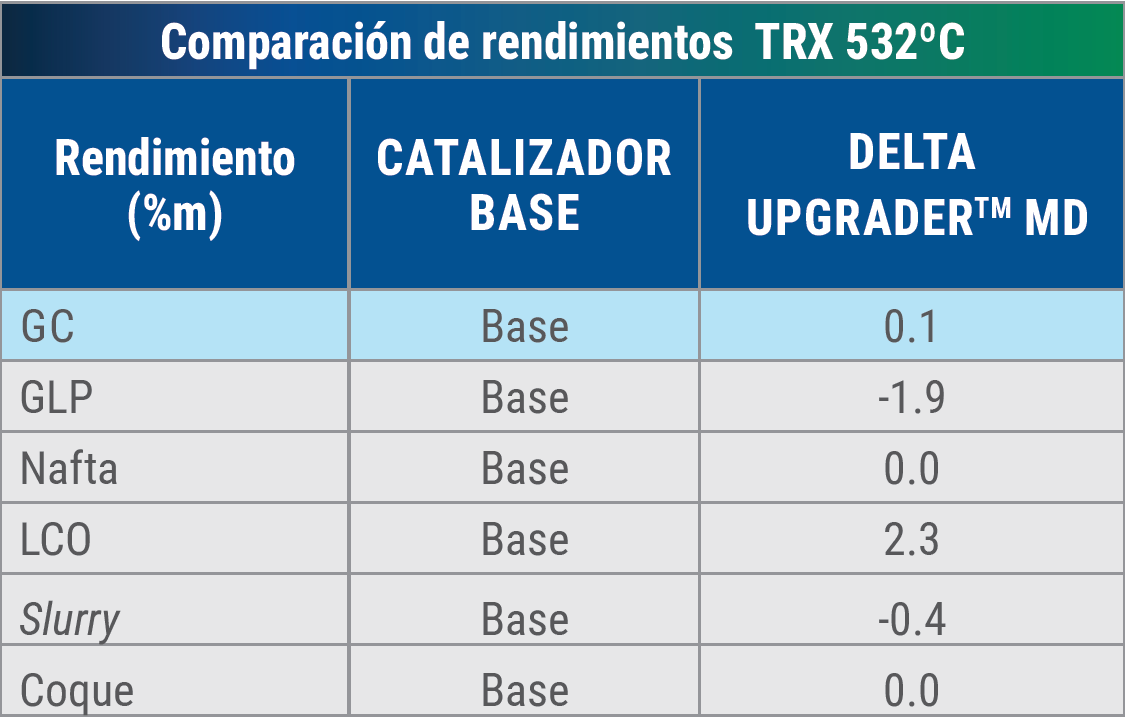
Tabla 2 - Variación de rendimientos másicos con la sustitución de catalizador base para UPGRADERTM MD - Fuente: banco de datos Ketjen
El equipo de servicios técnicos de FCCSA le puede ayudar en la optimización de su unidad. Somos especialistas con visión general, con experiencia en refino y con un conocimiento avanzado en optimización de procesos. Quedamos a su disposición.
Publicaciones relacionadas


¿Qué le pareció la publicación?